传统质量检测多依靠卡尺、千分尺、三坐标测量机逐点测量,对于曲面复杂、尺寸众多的零件,效率与覆盖度都受到限制。三维扫描技术为此提供了新的思路。
一、检测流程
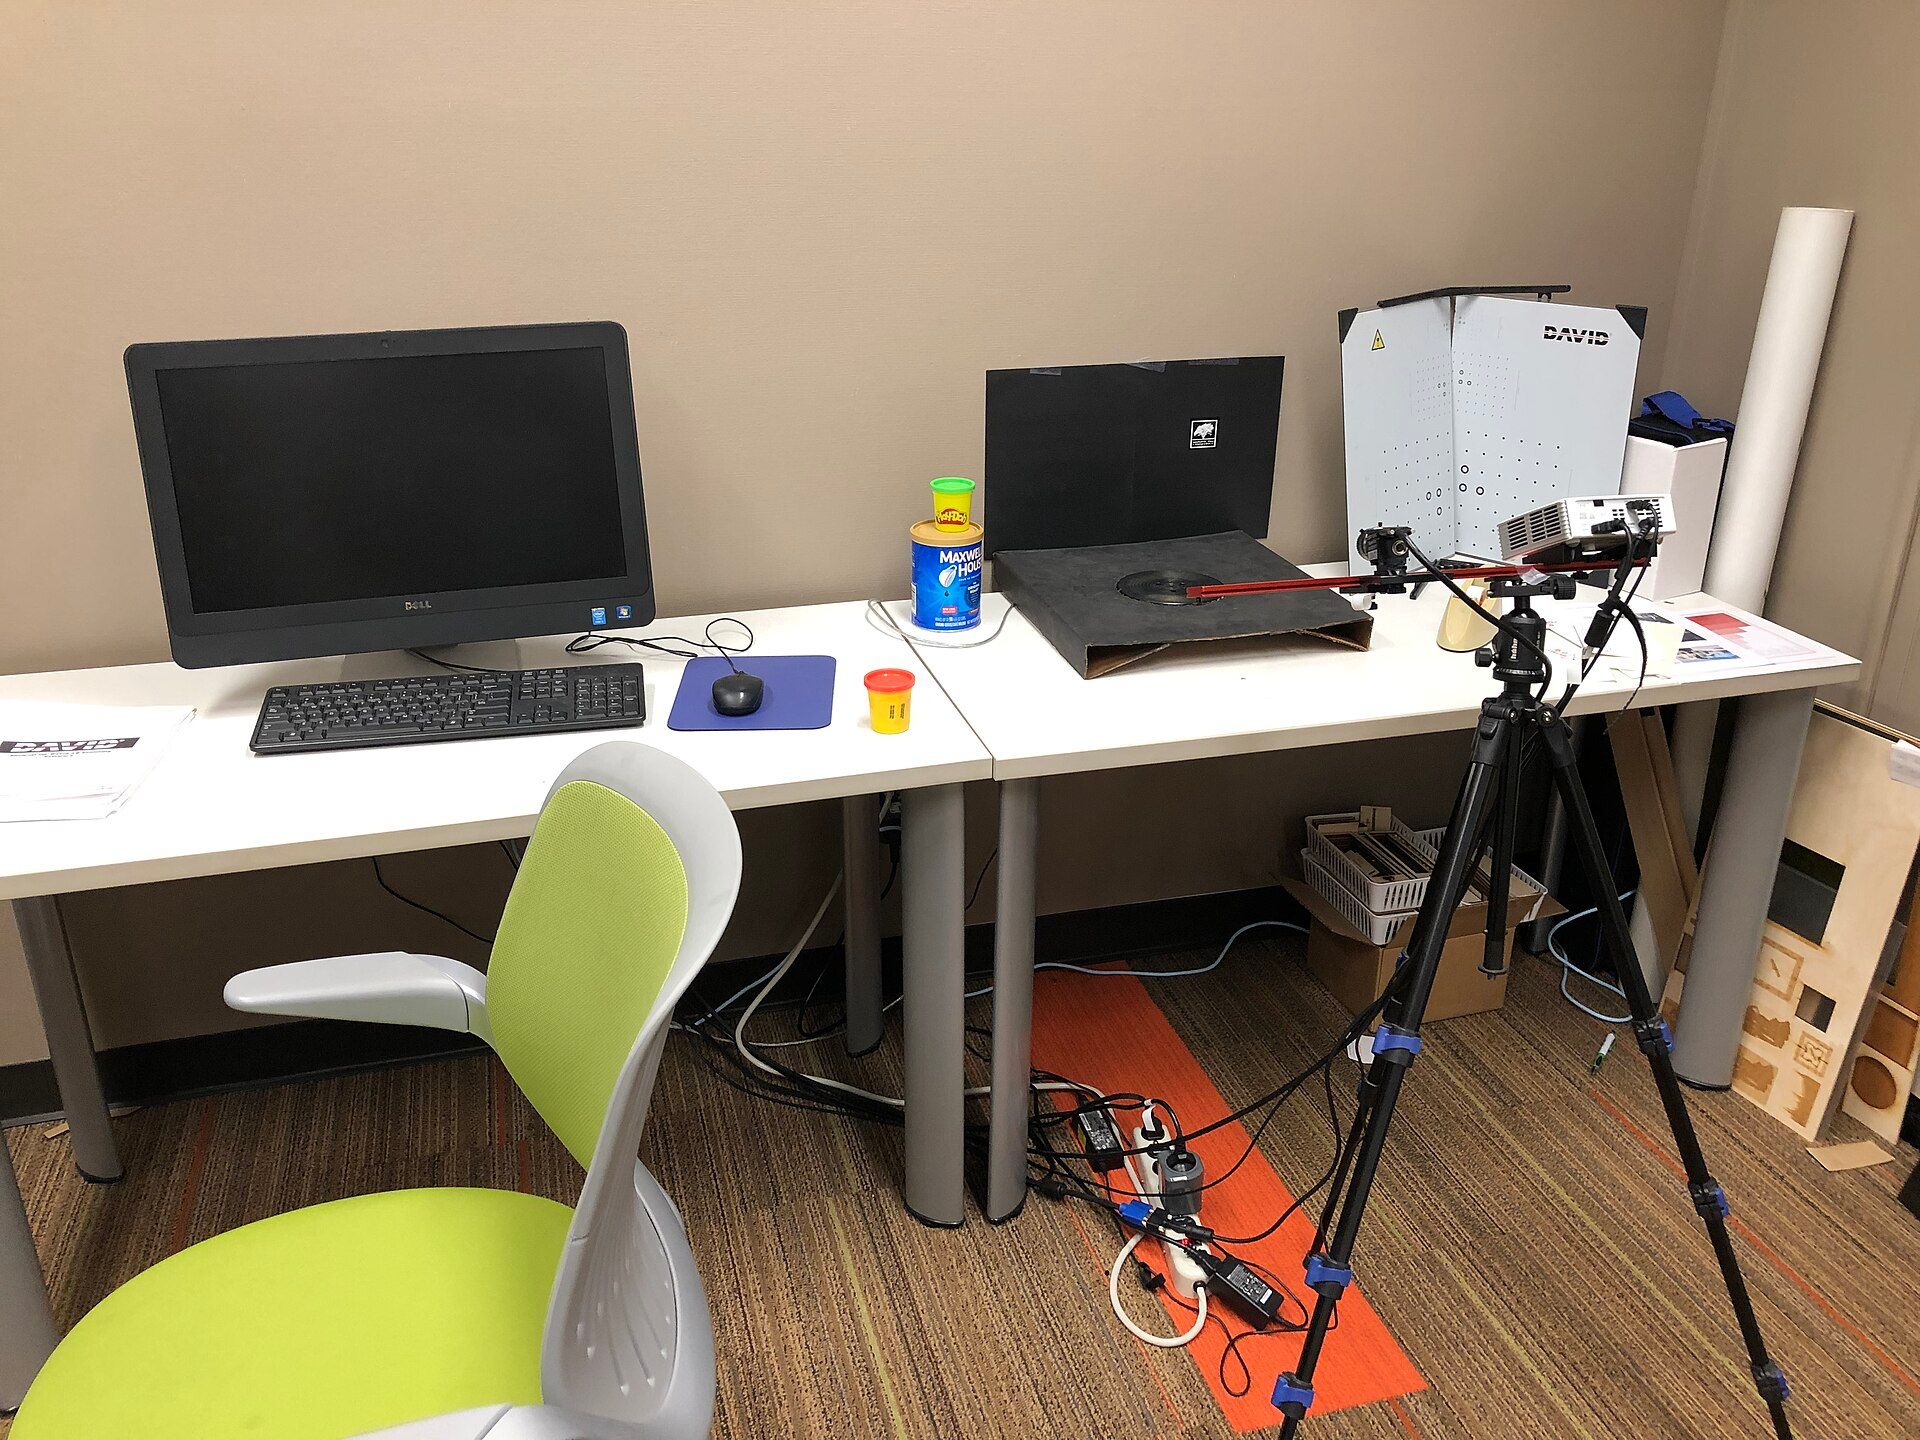
扫描采集:使用激光扫描或结构光扫描设备获取零件表面点云数据。
数据处理:去噪、拼接、精简,形成完整点云。
模型对齐:将扫描数据与理论三维模型按基准对齐。
偏差分析:生成色谱图,直观显示各区域超差情况,并输出检测报告。
二、典型应用场景
首件检验:快速确认试制零件是否与设计模型一致。
铸件与注塑件检测:识别变形、收缩与壁厚不均。
模具修复与再制造:扫描磨损部位,为修复加工提供数据。
装配分析:扫描实际零件并虚拟装配,预判干涉与间隙问题。
三、使用中的注意事项
一是扫描精度受表面特性影响,高反光、深色或透明表面通常需要喷涂显像剂;二是要注意基准的统一,否则偏差分析结果没有意义;三是扫描数据量庞大,需要规范命名与归档,便于后续追溯。
三维扫描把测量从“点”扩展到“面”,与三坐标测量机形成互补。对机械类专业学生来说,理解测量原理与数据处理逻辑,比单纯会操作设备更重要。
(编者注:本文为专业知识科普,供教学参考。)