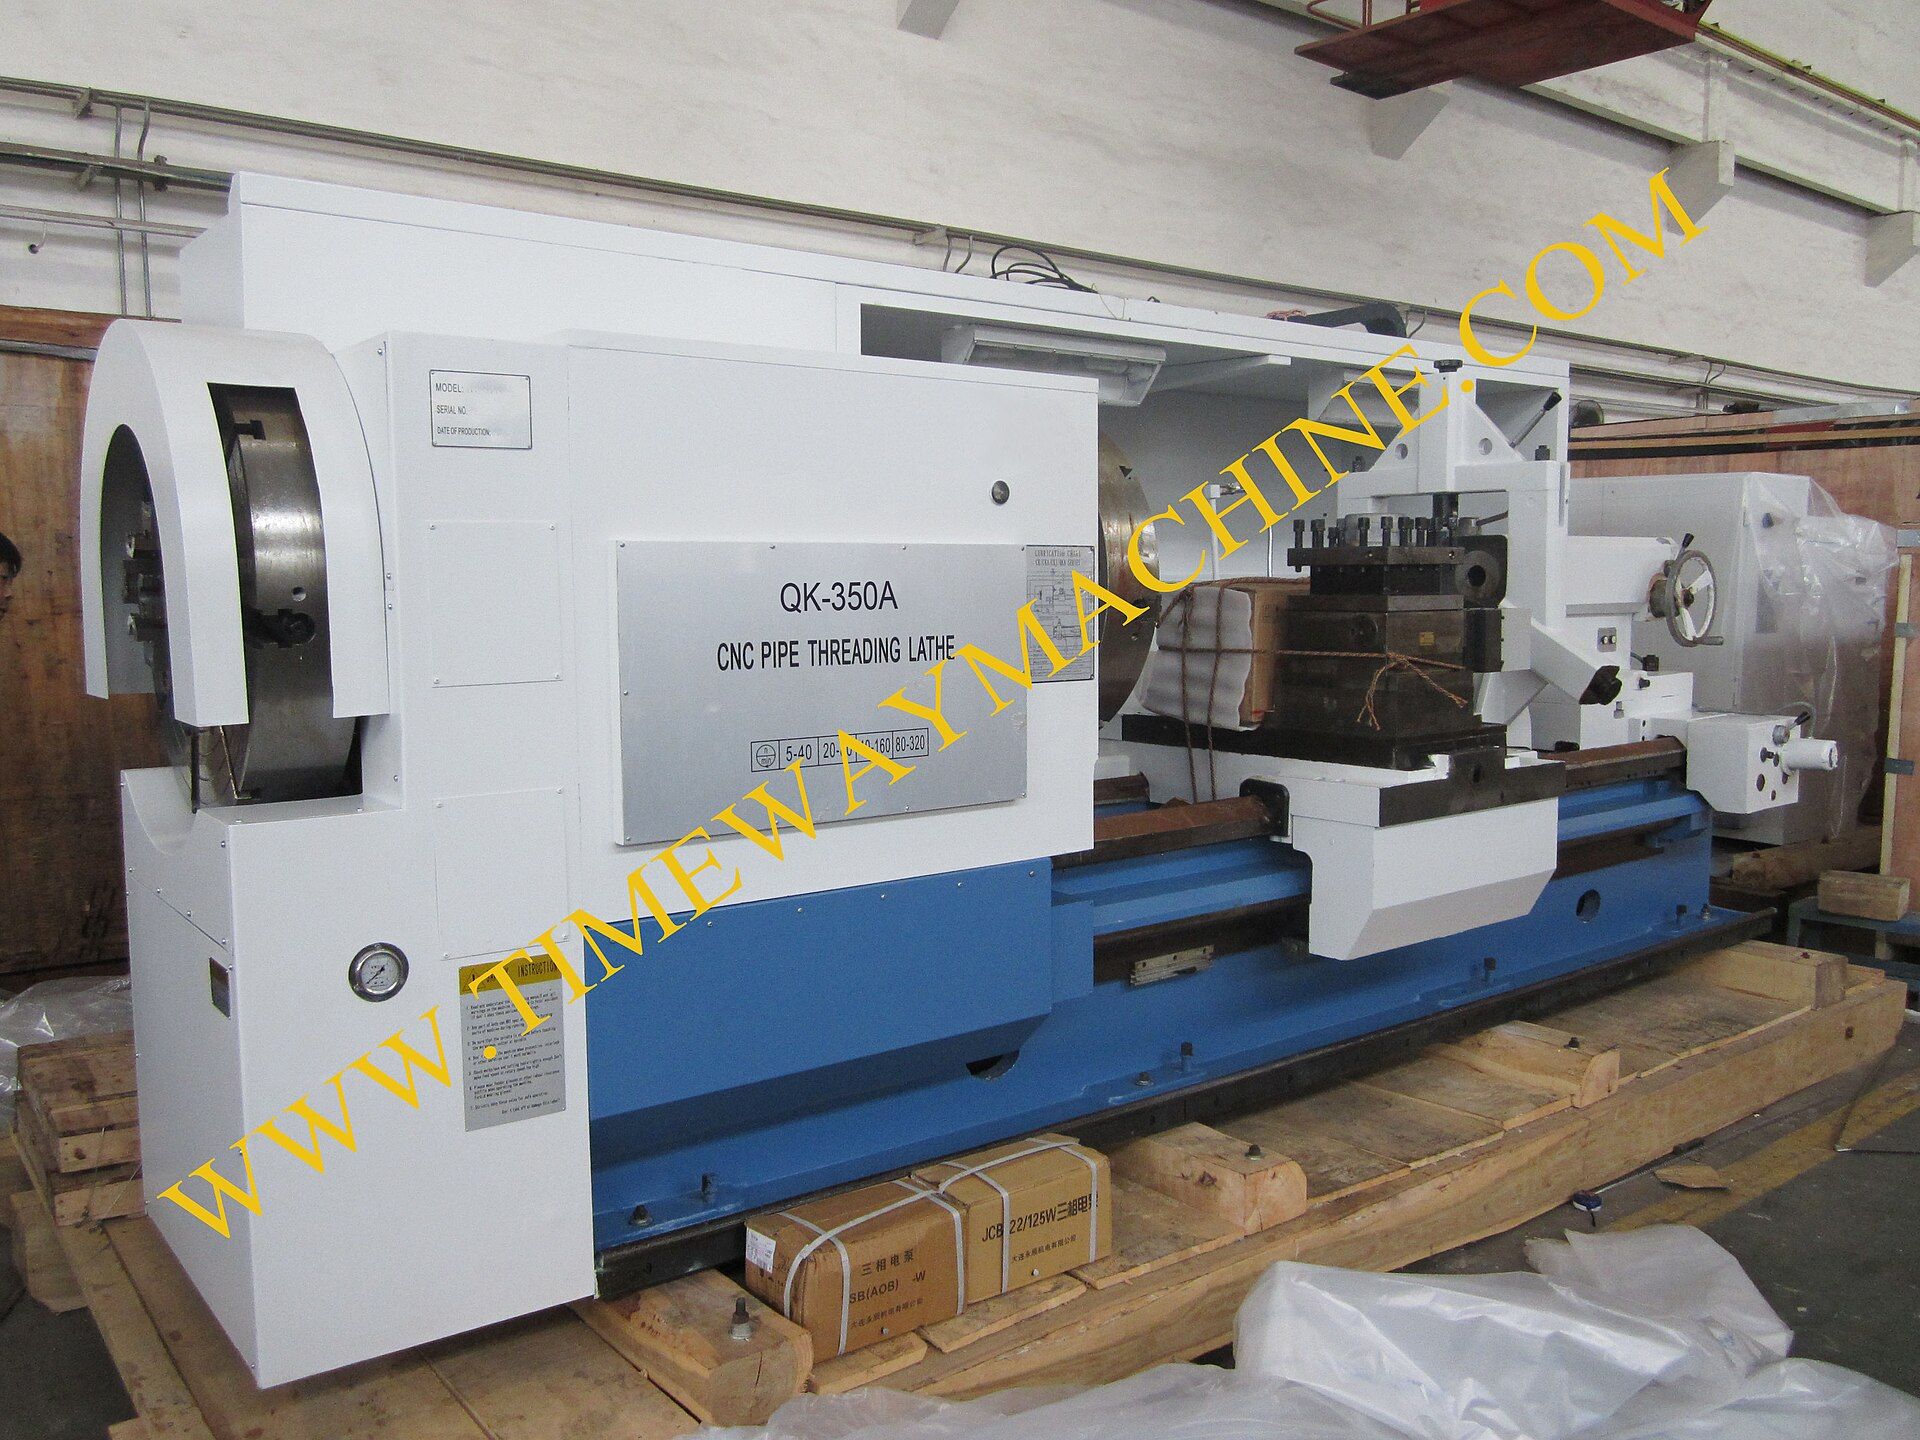
数控机床价格高、精度要求严,日常维护是否到位,直接决定它的精度保持性和使用寿命。很多故障并非设备质量问题,而是润滑不良、清洁不到位、操作不规范长期积累的结果。
一、班前检查
开机前查看润滑油位与油压是否正常,检查气压是否达到规定值,确认防护门、限位与急停装置可靠;观察机床外观有无漏油、漏水、异响。开机后先回参考点,低速空运行几分钟,让各轴与主轴充分润滑升温,再投入加工。
二、班中规范操作
严格按照操作规程使用,不超负荷、不超规格加工;及时清理切屑,避免切屑堆积划伤导轨与卡滞排屑器;注意切削液流量与浓度,浓度过低会加速刀具磨损并造成工件锈蚀;发现异常振动、异响、报警应及时停机排查,不带故障运行。
三、班后清洁与保养
清扫工作台与导轨面切屑,擦拭机床外表面,按规定加注润滑油;刀柄、量具擦拭干净后归位存放;关闭气源与总电源,做好交接班记录。
四、定期维护项目
按设备说明书要求进行周、月、年度保养:清洗或更换切削液、检查并补充润滑脂、清洁电气柜散热风扇与过滤网、检查皮带与联轴器状况、校验机床精度(如反向间隙、定位精度)、备份系统参数与加工程序。
特别提醒:系统参数、刀补数据与加工程序建议定期备份到外部介质,一旦电池失效或系统故障,可快速恢复生产。
(编者注:本文为实训与设备管理参考内容,具体保养周期与项目请以设备说明书和实训室管理制度为准。)